Procurez-vous des rondelles élastiques ondulées durables auprès d'un fabricant professionnel.
Faits en brefEn un coup d'œil
Fondé1989
Système qualitéIATF 16949
Gamme de presse30 à 400 tonnes
Exportations directes~30%
Rondelles élastiques onduléessont la deuxième catégorie de niveau 2 de la gamme de rondelles à ressort de Zhenhua. Zhenhua soutient la gamme avec des outils internes et30 à 400 tonnesen appuyant sousIATF 16949, fournissant des chaînes automobiles Tier-2/Tier-3 et des programmes d'exportation dans le monde entier.
1. Positionnement de la catégorie : une laveuse ondulée occupe un espace libre et non une charge
Les rondelles élastiques ondulées constituent la deuxième catégorie de niveau 2 de la gamme de rondelles élastiques de Zhenhua. Leur proposition de valeur est à l’opposé de la catégorie précédente : une laveuse Belleville troque un minuscule déplacement contre une très grosse charge ; une rondelle ondulée échange une charge modeste contre un déplacement élastique axial continu.
Son rôle n'est pas de serrer fort mais de rester en contact : absorber les tolérances d'assemblage, rattraper le jeu axial, amortir les vibrations et maintenir la précharge du roulement.
Choisissez une rondelle ondulée lorsque votre joint a besoin d'élasticité mais pas de beaucoup de force, et lorsque les marques de morsure ne sont pas acceptables - par exemple sur l'acier à roulement, les faces usinées avec précision ou les surfaces cosmétiques. Cas classiques : précharge des roulements, localisation axiale d'un rotor de moteur et suppression du jeu dans les trains d'arbres de précision.
2. Comment ça marche : le modèle à trois paramètres du nombre, de la hauteur et de l'épaisseur des vagues
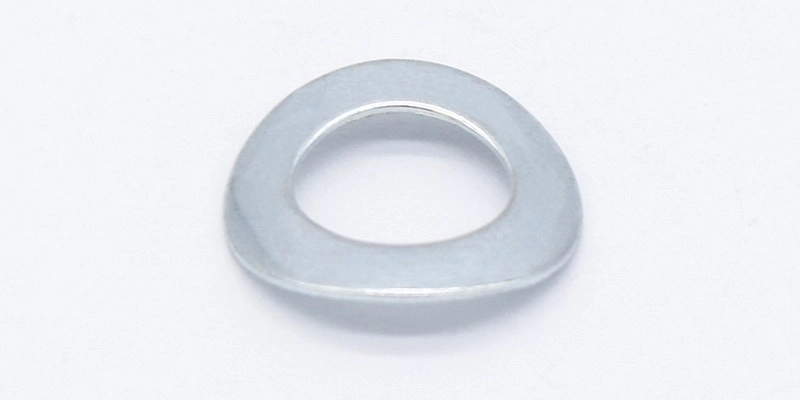
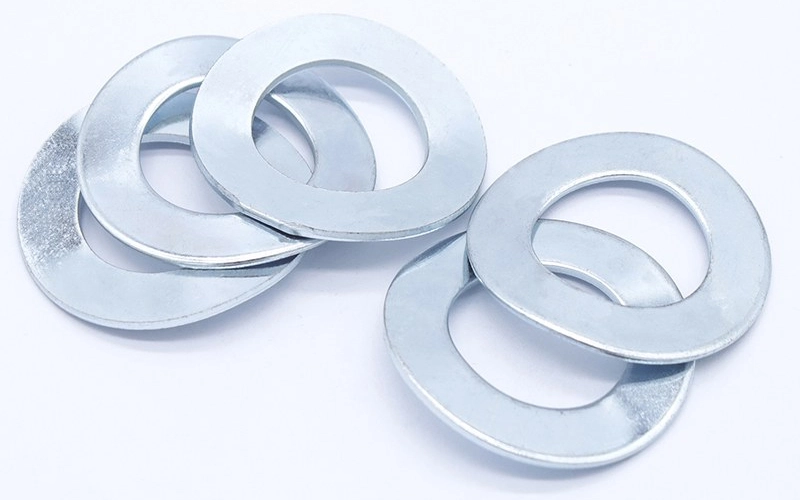
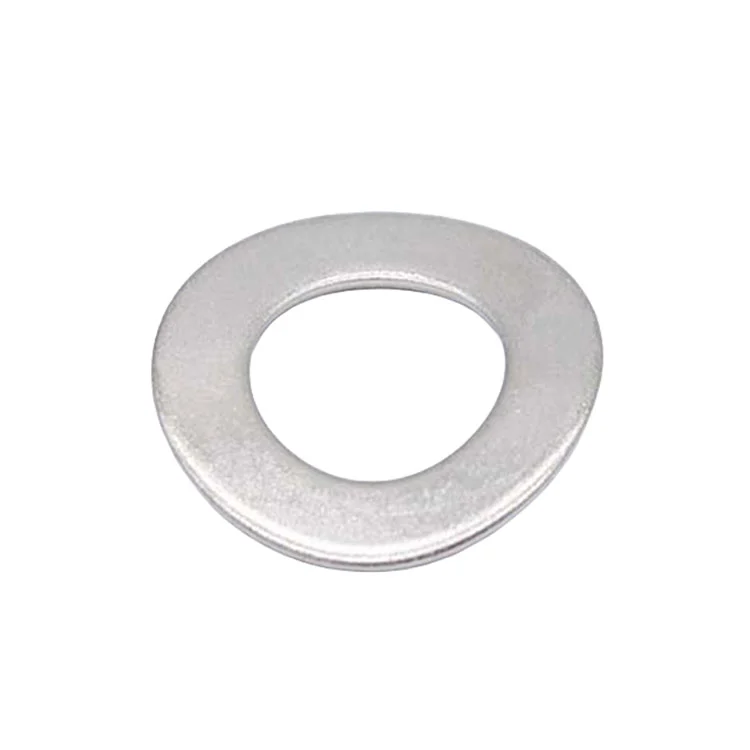
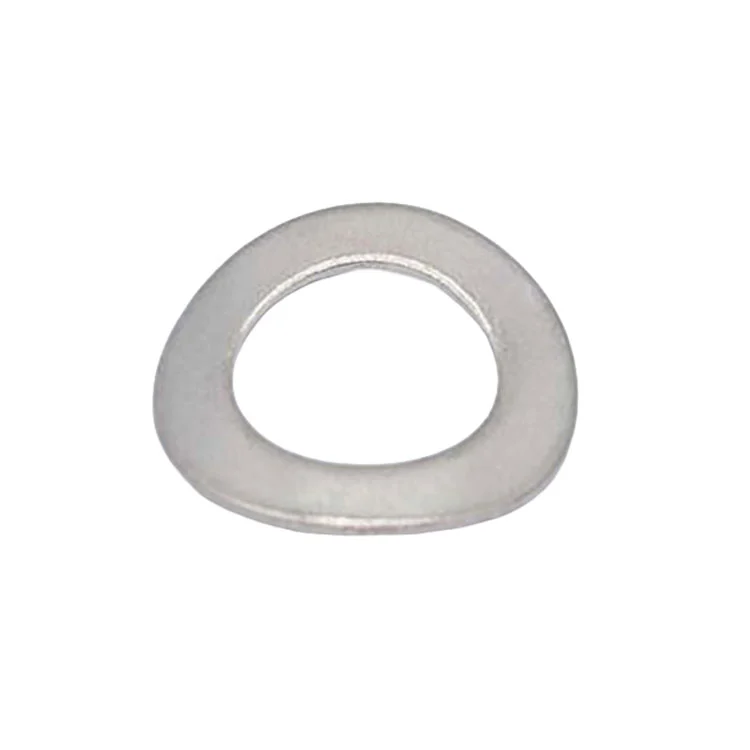
Une rondelle ondulée est une plaque mince annulaire estampée dans une ondulation sinusoïdale. Sous charge, les crêtes sont pressées vers le plat et les vagues autour de la circonférence se déforment ensemble - cela offre ainsi une élasticité axiale continue et approximativement linéaire plutôt que la courbe non linéaire en forte hausse d'une rondelle Belleville.
Paramètre
Ce que ça fait
Direction du changement
Effet sur les performances
Nombre de vagues n
Nombre de crêtes sur la circonférence
n augmente
La charge est partagée plus uniformément, la charge par vague diminue, la stabilité s'améliore
Hauteur des vagues h
Hauteur axiale de la crête à la vallée
h augmente
Le déplacement élastique utilisable augmente ; la force d'aplatissement augmente légèrement
Épaisseur t
Épaisseur de la bande
t augmente
La charge augmente à peu près avec le carré (ou plus) de t ; la raideur augmente fortement
Extérieur / alésage
Circonférence effective du roulement
La circonférence augmente
La charge totale augmente approximativement linéairement
Règle générale :la charge évolue approximativement avec le nombre de vagues (partagé entre les vagues), avec une puissance d'épaisseur élevée, et inversement avec la conformité de la hauteur des vagues. Ainsi, « plus doux » signifie généralement une bande plus fine ou des vagues plus hautes, et « plus rigide » signifie une bande plus épaisse ou moins de vagues.
Remarque sur la sélection :maintenir une compression maximale à environ 75 % de la hauteur des vagues. Au-delà de cela, la forme de l’onde s’aplatit, la marge élastique s’épuise et une surcompression répétée provoque une déformation permanente – une perte de hauteur libre.
3. DIN 137A versus DIN 137B : mono-onde ou multi-ondes
Il s'agit de la première fourche dans la sélection de rondelles ondulées, et le point le plus souvent confondu avec une rondelle Belleville — confirmez toujours en premier le type dans cette section :
Taper
Standard
Caractéristique structurelle
Où ça correspond
Mono-onde
DIN 137A
Une crête sur la circonférence (avec un ou plusieurs points d'appui)
Espace axial restreint ; élasticité directionnelle ; emplacement du point de contact
Multi-ondes
DIN 137B
Trois à six crêtes uniformément réparties
Charge circonférentiellement uniforme ; résistance aux charges excentrées ; prise en charge générale des dédouanements
Multi-ondes personnalisées
Fait sur dessin
Nombre de vagues, hauteur de vague, alésage et diamètre extérieur, tous personnalisés
Une courbe charge/déplacement spécifique
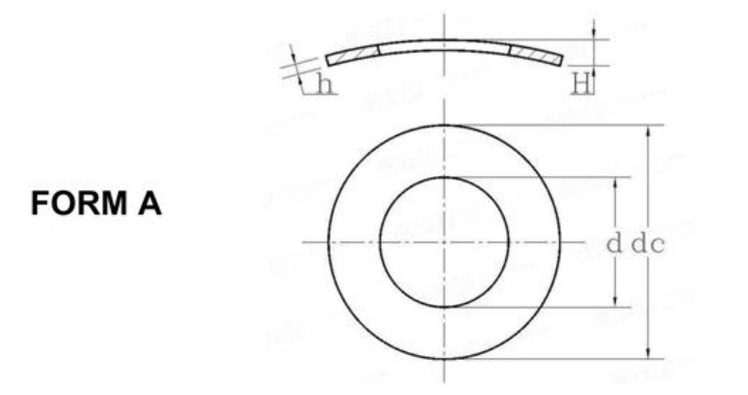
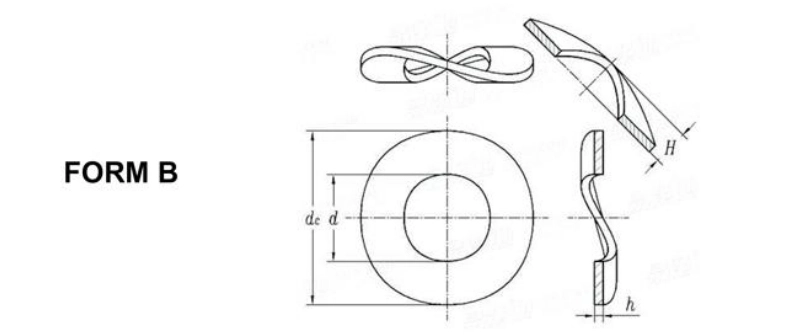
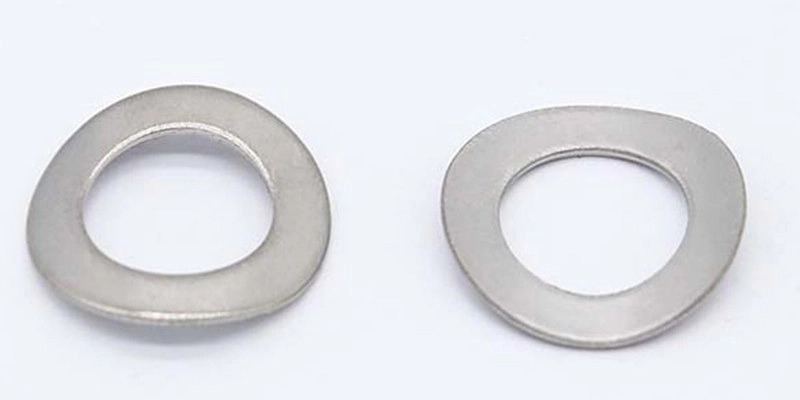
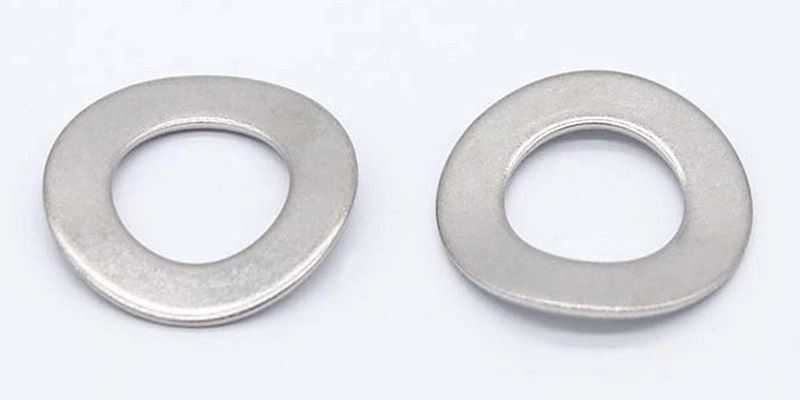
137A pour une élasticité locale et directionnelle ou lorsque l'espace ne permet qu'une seule direction d'agir. Les deux semblent évidemment différents : un type A a une seule bosse, un type B a un anneau de vagues.
Rondelles élastiques incurvées DIN137A
*Toutes les mesures en millimètres (mm)*
Taille
d
cc
h
h Tolérance
H min
Hmax
Kg/1000 pièces
2.5
2.8
5.5
0.3
±0,03
0.55
1.1
0.041
3
3.2
6
0.4
±0,05
0.65
1.3
0.053
3.5
3.7
7
0.4
±0,05
0.7
1.4
0.088
4
4.3
8
0.5
±0,05
0.8
1.6
0.11
5
5.3
10
0.5
±0,05
0.9
1.8
0.222
6
6.4
11
0.5
±0,05
1.1
2.2
0.247
7
7.4
12
0.5
±0,05
1.2
2.4
0.265
8
8.4
15
0.5
±0,05
1.7
3.4
0.476
10
10.5
18
0.8
±0,06
2
4
1.05
4. Tailles DIN 137B et plages dimensionnelles communes
Le type multi-ondes DIN 137B est la bête de somme en matière de rattrapage général des jeux. Le tableau donne les tranches de taille nominale typiques ; les valeurs exactes suivent la norme et le dessin des spécifications sur cette page :
Taille nominale
Alésage d1 (env.)
DO d2 (environ)
Épaisseur s (environ)
Hauteur des vagues h (environ)
Utilisation typique
M3-M5
3,2-5,3 mm
6-9mm
0,4-0,5 mm
0,6-0,9 mm
Petits moteurs, arbres de précision
M6-M8
6,4-8,4 mm
11-15mm
0,5-0,8 mm
0,9-1,4 mm
Précharge des roulements, boîtes de vitesses
M10-M12
10,5-13 mm
17-21mm
0,7-1,0 mm
1,2-1,8 mm
Machines générales, pompes et vannes
M14-M20
15-21mm
24-31mm
0,9-1,4 mm
1,6-2,4 mm
Machinerie lourde, brides
Les bandes ci-dessus donnent un ordre de grandeur pour une conversation de sélection initiale. Confirmez la sélection finale par rapport aux valeurs standard DIN 137B et au dernier catalogue de coûts de Zhenhua ; Des nombres et des hauteurs de vagues non standard peuvent être adaptés au dessin.
Rondelles élastiques ondulées DIN137B
*Toutes les mesures en millimètres (mm)*
Taille
d
cc
h
h Tolérance
H min
Hmax
Kg/1000 pièces
2.5
—
—
—
—
—
—
—
3
3.2
8
0.5
±0,05
0.8
1.6
0.166
3.5
3.7
8
0.5
±0,05
0.9
1.8
0.154
4
4.3
9
0.5
±0,05
1.0
2.0
0.193
5
5.3
11
0.5
±0,05
1.1
2.2
0.266
6
6.4
12
0.5
±0,05
1.3
2.6
0.316
7
7.4
14
0.8
±0,06
1.5
3.0
0.7
8
8.4
15
0.8
±0,06
1.5
3.0
0.76
10
10.5
21
1
±0,07
2.1
4.2
2.04
12
13
24
1.2
±0,07
2.5
5.0
3.1
14
15
28
1.6
±0,08
3.0
6.0
5.5
16
17
30
1.6
±0,08
3.2
6.4
6
18
19
34
1.6
±0,08
3.3
6.6
7.8
20
21
36
1.6
±0,08
3.7
7.4
8.43
22
23
40
1.8
±0,1
3.9
7.8
11.9
24
25
44
1.8
±0,1
4.1
8.2
14.5
5. Matériaux de base et finitions de surface
Les rondelles ondulées sont généralement minces (0,4 à 1,4 mm), de sorte que l'élasticité et la formabilité du matériau de base sont plus importantes que la résistance brute : une bande trop dure se fissure, une bande trop molle perd la hauteur des vagues et la hauteur libre diminue en service.
Matériau de base
65Mn / acier à ressort
Caractère et coupe
Bonne élasticité, faible coût : le premier choix à usage général
Finitions communes
Oxyde noir, zinc, zinc jaune
Objectif de l'enquête
Dureté du traitement thermique ; consistance élastique après aplatissement
Matériau de base
SUS304 inoxydable
Caractère et coupe
Résistant à la corrosion, utilisable nu, sans problème HE
Finitions communes
Nu, nettoyé, passivé
Objectif de l'enquête
L'acier inoxydable fin a un retour élastique de formage élevé - une révision du processus est nécessaire
Matériau de base
SUS301 inoxydable
Caractère et coupe
Meilleure élasticité que le 304, convient aux fines bandes à ressort élevé
Finitions communes
Nu, nettoyé, passivé
Objectif de l'enquête
Si un module élastique plus élevé est réellement requis
Matériau de base
Acier au carbone + Dacromet
Caractère et coupe
Bonne corrosion pour un usage extérieur ou humide
Finitions communes
Flocon de zinc-aluminium gris argenté
Objectif de l'enquête
Heures de construction du film et de brouillard salin
Remarque sur la bande fine :l'épaisseur typique de la bande pour les rondelles ondulées est de 0,4 à 1,4 mm - estampage de précision à épaisseur fine. Le contrôle des bavures et l'homogénéité de la hauteur des vagues sont les clés de la qualité : les bavures marquent les chemins de roulement ou les faces de précision, et une hauteur de vague incohérente entraîne une charge circonférentielle inégale. Lors de la demande, indiquez la hauteur et la direction des bavures autorisées.
6. Applications typiques : précharge des roulements et élimination du jeu axial
Précharge du roulement :éliminant le jeu axial dans les roulements pour augmenter la rigidité et la précision de rotation tout en réduisant le bruit et les vibrations. Il s'agit de la fonction classique de la rondelle ondulée : elle applique une précharge douce et continue et, contrairement à une pile Belleville, est difficile à surcharger.
Moteurs et réducteurs :l'emplacement axial du rotor et le jeu de la cloche d'extrémité, absorbant la dilatation thermique et les tolérances d'assemblage accumulées.
Trains d'arbres et instruments de précision :tables optiques, instruments de mesure et vis-mères de précision, où les marques et les interférences magnétiques sont inacceptables.
Machines générales :tout joint boulonné ou train d'arbres desserré par accumulation de pile de tolérances - une rondelle ondulée est plus contrôlable que l'ajout de cales.
7. Usine et capacité de fabrication : pourquoi Zhenhua
Plus de 35 ans d'expérience en marquage à froid— Zhenhua a été fondée en 1989 en tant que fabricant de fixations et de pièces estampées avec précision axé sur l'estampage à froid, avec des exportations substantielles (environ 30 % directes, plus de nombreux programmes de clients finaux à l'étranger).
Outillage interne :la forme ondulée, l'angle du cône et le profil d'arc d'une rondelle élastique sont ses caractéristiques de formage critiques, et leur conception, leur raffinement et leur maintenance sont gérés en interne ; les matrices progressives avec des configurations à sorties multiples prennent en charge des tirages d'un million de pièces, et le nombre de vagues ou les hauteurs de cône personnalisées passent du dessin au prototype en quelques jours.
Presses de 30 à 400 t, y compris les presses à grande vitesse et de précision ; les petites rondelles élastiques fonctionnent sur un outillage progressif à grande vitesse avec un takt et un rendement adaptés aux exigences du produit et de qualité.
IATF 16949 :un fournisseur automobile régulier de niveau 2/3, prêt à prendre en charge le PPAP et l'approbation du premier article sur demande.
Prêt pour l'exportation :emballages faciles à alimenter, sacs avec code-barres et boîtes de marque privée sur demande ; conditions commerciales et ports confirmés par client.
Ningbo Yinzhou Zhenhua Stamping Co., Ltd.
Foire aux questions
Les huit questions ci-dessous proviennent d'ingénieurs d'assemblage et d'acheteurs, axés sur la distinction entre DIN 137A et DIN 137B, sur le nombre d'ondes et la hauteur de la charge, ainsi que sur le contrôle des bavures sur des bandes minces. Si votre question ne se trouve pas ici, envoyez-la-nous directement.
Q1 : Laveuse ondulée ou laveuse Belleville ?
Demandez si vous avez besoin de voyager ou de charger. Pour un déplacement élastique continu et un rattrapage de jeu à faible force, choisissez une rondelle ondulée ; pour une charge élevée dans une course courte maintenant la force de serrage, choisissez une rondelle Belleville. Une rondelle ondulée ne mord pas non plus la face du roulement, elle ne laisse donc aucune marque, ce qui est bon pour les roulements et les surfaces de précision.
Q2 : DIN 137A ou DIN 137B ?
137A est du type à onde unique avec une seule crête – élasticité directionnelle ou espace restreint. Le 137B est du type multi-ondes avec plusieurs crêtes uniformément réparties — un rattrapage général du jeu nécessitant une charge circonférentielle uniforme et une résistance aux charges décentrées. La différence visuelle est évidente.
Q3 : Jusqu’où peut-il être compressé ?
Maintenez une compression maximale à environ 75 % de la hauteur des vagues. Au-delà, la forme s'aplatit et la marge élastique disparaît ; une surcompression prolongée provoque une déformation permanente, une dégradation de la hauteur libre et une perte de précharge. Donnez-nous ensemble la position de travail et la compression maximale.
Q4 : Comment puis-je augmenter ou diminuer la charge ?
La charge augmente à peu près avec le nombre de vagues (partagé entre les vagues) et avec une puissance d'épaisseur élevée. Une bande plus fine ou des vagues plus hautes l’adoucissent ; une bande plus épaisse ou moins de vagues le rigidifient. Nous ajustons cela dans la matrice pour atteindre le comportement charge/déplacement dont vous avez besoin.
Q5 : Les bavures sont-elles importantes sur une fine bande ?
Beaucoup. La bande de rondelle ondulée mesure généralement 0,4 à 1,4 mm et les bavures marquent les courses de roulement ou les faces usinées avec précision. Nous contrôlons la hauteur et la direction des bavures — indiquez-nous votre valeur autorisée et l'orientation requise des bavures.
Q6 : 65Mn ou inoxydable ?
65 Mn pour usage général (bonne élasticité, faible coût) ; 304 pour la résistance à la corrosion ou lorsqu'aucun placage n'est souhaité ; 301 lorsqu'une élasticité plus élevée est requise. L'acier inoxydable fin a un retour élastique de formation prononcé, les dimensions et la charge nécessitent donc une nouvelle révision du processus - augmentez-la tôt.
Q7 : Le nombre de vagues et la hauteur des vagues peuvent-ils être personnalisés ?
Oui. Le nombre de vagues, la hauteur des vagues, l'alésage, le diamètre extérieur et l'épaisseur peuvent tous être réalisés selon le dessin. Nous concevons et entretenons les matrices en interne, de sorte que les échantillons non standard soient rapidement retournés. Envoyez la charge cible, la hauteur de travail et l'espace d'installation.
Q8 : Comment la qualité des lots est-elle garantie ?
IATF 16949 en vigueur : analyse des éléments des matériaux entrants, inspection du premier article, y compris la hauteur des vagues et la hauteur libre, patrouilles toutes les 2 à 3 heures, re-vérification du post-traitement, échantillonnage de déflexion de charge et traçabilité des lots - documentation PPAP disponible pour les clients du secteur automobile.
Quoi envoyer avec votre demande
Taille et qualité des boulons (ou alésage de montage et diamètre de l'arbre) ;
Norme et type (DIN 6796 / NFE 25-511 / DIN 137A / DIN 137B / courbé, ou dessin client) ;
Valeurs critiques du ressort (hauteur libre, hauteur cône/onde/arc, charge à hauteur de travail ou charge à plat) ;
Matériau de base (65Mn / SUS304 / SUS316L...) ;
Finition de surface (système/couleur, structure du film, heures de brouillard salin) ;
Unité de quantité et volume (pcs / MPC mille pièces ; par commande et annuel) ;
Emballage et inspection (sacs d'alimentation, codes-barres, marque privée, certificats) ;
Date de livraison cible et destination (acheteurs export : conditions commerciales et port).
Le minimum pour une demande complète : quelle est la pièce + matière + finition + quantité + quand + comment elle est acceptée. Pour les rondelles élastiques, indiquez toujours les chiffres du ressort (hauteur libre et charge à hauteur de travail), c'est la ligne de démarcation entre un devis et une revue de processus.
Envoyer le dessin, le forage et la hauteur des vagues
Ces trois entrées nous suffisent pour confirmer la couverture du moule, le matériau, la finition et la livraison.Les rondelles ondulées personnalisées passent du dessin au prototype à l'aide de matrices internes.
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité