Matériel
Acier à ressort 65Mn
- Dureté
- HRC 42-50 (trempe et revenu)
- Traitement de surface
- Oxyde noir / phosphate / Dacromet
- Remarques
- Le plus courant en Chine ; meilleur rapport qualité-prix
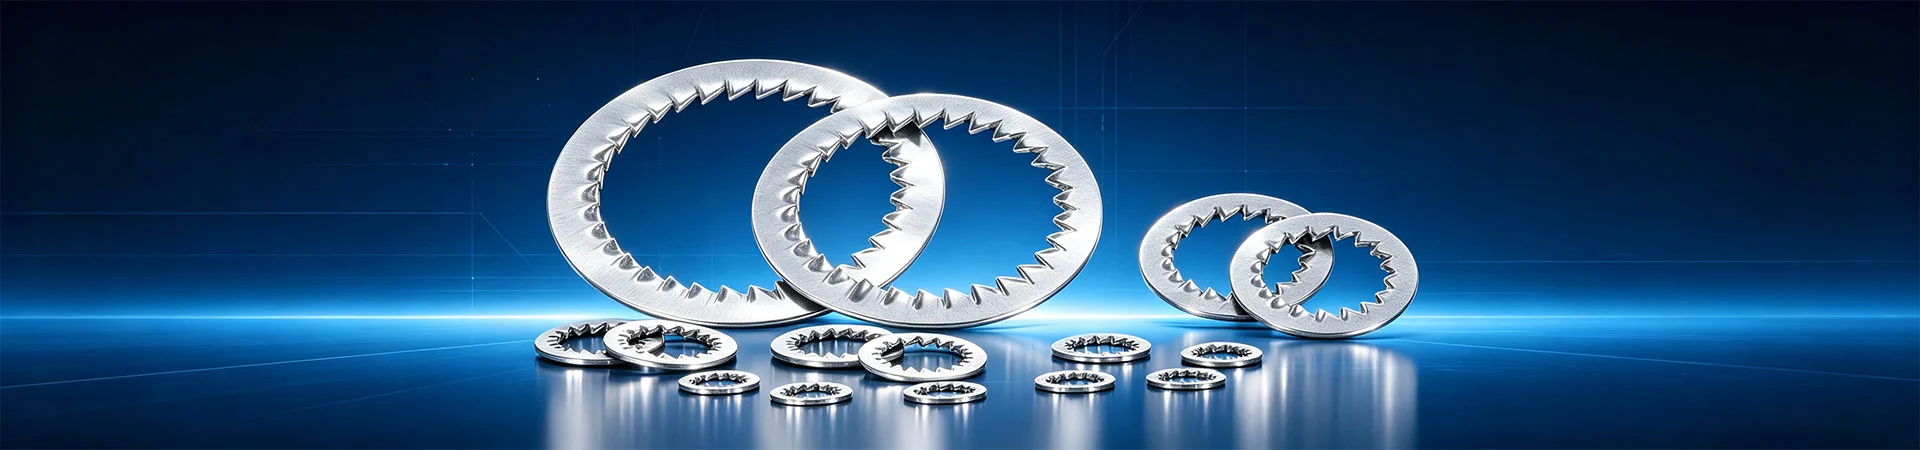
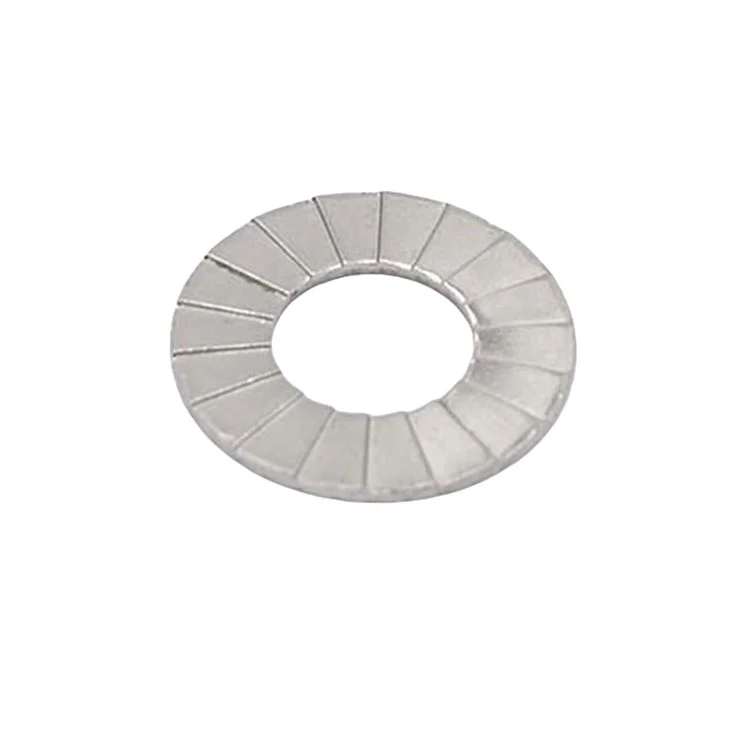
Rondelles de blocagesont la branche la plus distinctive de la famille des rondelles de blocage. Il ne s’agit pas d’une seule rondelle, mais d’un système assorti de deux rondelles identiques orientées dans des directions opposées. La norme applicable estDIN 25201, positionné pour les joints boulonnés robustes, à haute vibration et critiques pour la sécurité. Zhenhua soutient la gamme avec des outils internes et30 à 400 tonnesen appuyant sousIATF 16949, fournissant des chaînes automobiles Tier-2/Tier-3 et des programmes d'exportation dans le monde entier.
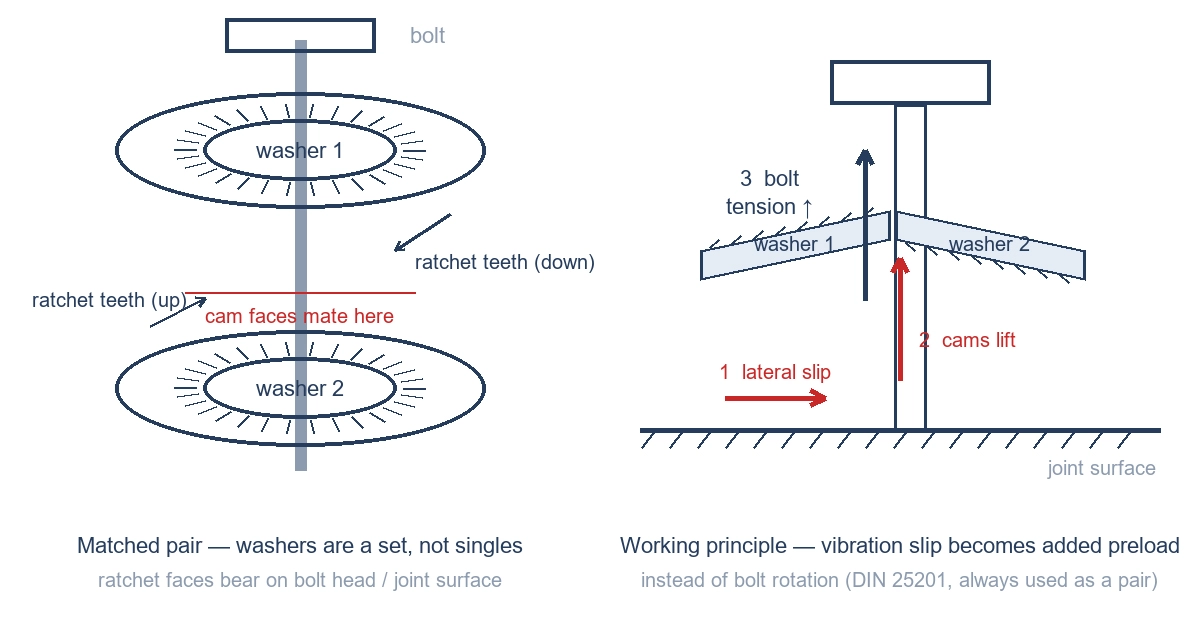
Les rondelles de blocage en coin sont la branche la plus distinctive de la famille des rondelles de blocage. Il ne s’agit pas d’une seule rondelle, mais d’un système assorti de deux rondelles identiques orientées dans des directions opposées. Empilées ensemble, leurs faces intérieures de came s'engagent, tandis que les dentelures radiales extérieures mordent respectivement dans la face d'appui de la tête de boulon (ou l'écrou) et dans la pièce d'accouplement.
La norme en vigueur est la norme DIN 25201 (avec des rondelles de blocage appariées également spécifiées dans d'autres normes nationales et OEM). Comparée aux rondelles de blocage dentées (DIN 6797) et aux rondelles élastiques (DIN 127), la rondelle compensée est positionnée pour les joints boulonnés robustes, à hautes vibrations et critiques pour la sécurité : énergie éolienne, machines de construction, véhicules ferroviaires, châssis et groupes motopropulseurs automobiles et équipements miniers.
Un point doit être clairement énoncé :les rondelles compensées doivent être utilisées par paire et les paires ne doivent jamais être divisées ou mélangées. Une seule rondelle ne peut pas produire le verrouillage par coin, et l'installation de la paire dans le mauvais sens supprime entièrement la fonction de verrouillage - il s'agit de l'utilisation abusive la plus courante, tant lors de l'achat que de l'assemblage.
| Comparaison | Rondelle de blocage en coin (DIN 25201) | Rondelle de blocage des dents (DIN 6797) | Rondelle élastique (DIN 127) |
|---|---|---|---|
| Mécanisme de verrouillage | Came à coin unidirectionnelle autobloquante | Les dents mordent dans la face du roulement | La division élastique fournit une précharge axiale |
| Livré par paire | Oui - obligatoire, opposé | Rondelle simple | Rondelle simple |
| Réutilisable | Oui (tandis que les faces des caméras restent intactes) | Généralement non réutilisé | Généralement non réutilisé |
| Niveau de verrouillage | Élevé (usage intensif/vibrations élevées) | Moyen | Faible à moyen |
| Utilisation typique | Éolien, construction, rail, châssis | Électricité, appareils électroménagers, machines générales | Machinerie générale, quincaillerie |
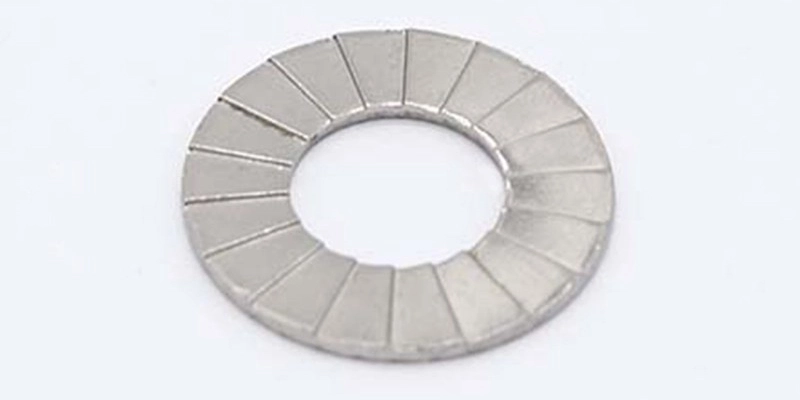
Deux angles expliquent tout : l'angle de morsure des dentelures extérieures et l'angle de montée des coins des faces intérieures de la came.
Première étape : morsure des dentelures extérieures.Chaque rondelle porte un anneau de dentelures radiales durcies sur sa face extérieure. Lors du serrage, ces dentelures enfoncent des marques peu profondes dans la face d'appui de la tête du boulon et dans la pièce d'accouplement, formant ainsi un verrouillage mécanique. La rondelle ne peut plus tourner par rapport au boulon ou à la pièce à travailler. Le degré de liberté de rotation est éliminé en premier.
Deuxième étape : les faces des cames se verrouillent dans un sens.Les faces intérieures des deux rondelles forment une paire de rampes symétriques. Au fur et à mesure que le boulon est serré, les cames montent l'angle de montée, convertissant la tension du boulon en pression normale sur les faces de la came.
Étant donné que l'angle de montée de la came est supérieur à l'angle d'attaque du filetage équivalent, toute rotation susceptible de desserrer le boulon doit d'abord soulever les cames vers une position plus haute, tandis que la charge de serrage continue de les repousser vers le bas. Le sens de desserrage est donc bloqué, tandis que le sens de serrage reste libre.
Pourquoi il s'agit du niveau de verrouillage le plus élevé.Une rondelle élastique conventionnelle compense la perte de précharge avec un retour élastique, qui se détériore à mesure que le matériau se détend. Une rondelle cale se verrouille géométriquement : elle ne consomme aucune élasticité et ne se détend pas dans le temps. Lors des tests de vibrations transversales (test Junker), les rondelles compensées appariées conservent bien plus de précharge résiduelle que les autres méthodes de verrouillage courantes.
Par rapport aux écrous frein-filet ou à insert en nylon.Les freins-fils et les inserts en nylon ajoutent de la friction ou comblent le vide ; ils dépendent toujours du frottement, de sorte que leur efficacité diminue après des températures élevées, de fortes vibrations ou des resserrages répétés. Une rondelle en coin est une solution géométrique et est réutilisable - ce qui est très important pour les joints qui sont inspectés selon un calendrier, comme les tours et les moyeux d'éoliennes.
Zhenhua fournit les configurations suivantes selon la norme DIN 25201 et les pratiques courantes du marché :
| Configuration | Description | Utilisation typique |
|---|---|---|
| Paire standard (DIN 25201) | Deux rondelles identiques fournies par paire ; dentelures extérieures, faces de came intérieures | Joints boulonnés généraux, vent, châssis |
| À onglets/à bords hexagonaux | Géométrie hexagonale ou à pattes sur le bord extérieur pour l'emplacement et l'accès aux outils | Espaces restreints, emplacement anti-rotation |
| Ensemble assemblé par écrous | Fourni avec un contre-écrou ou un écrou à bride en un seul kit | Lignes d'assemblage à grand volume, moins d'erreurs d'appairage |
| Version d'étanchéité | Rondelle combinée à une bague d'étanchéité | Interfaces avec exigences d’étanchéité |
| Angle de came personnalisé | Angle de montée de la came, diamètre extérieur et nombre de dentelures construits selon le dessin | Exigences particulières en matière de préchargement ou d'enveloppe |
Tailles courantes :basé sur un filetage nominal, couvrant M3 à M30 (y compris M6/M8/M10/M12/M14/M16/M20), avec ID, OD et épaisseur selon DIN 25201 ou dessin client. Des tailles plus grandes (M24 et plus) et des tailles en pouces (UNC/UNF) peuvent être proposées sur demande.
Quatre choses à confirmer avant de commander :(1) si les pièces sont fournies par paire ; (2) si la paire provient d'un seul lot de production dans une orientation correspondante (le mélange de lots peut entraîner un mauvais contact des cames) ; (3) si le diamètre extérieur dégage la tête du boulon et la douille ; (4) si le type de dentelure convient à la dureté de surface de la pièce à accoupler.
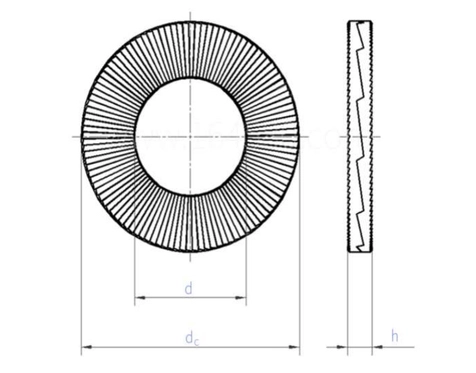
*Toutes les mesures en millimètres (mm)*
| TAILLE | d | CC | T | kg/1000 pièces | Pour vis de | ||||
|---|---|---|---|---|---|---|---|---|---|
| min | maximum | min | maximum | min | maximum | mm | pouce | ||
| S3 | 3.3 | 3.5 | 6.8 | 7.2 | 1.55 | 2.05 | 0.3 | M3 | #5 |
| S4 | 4.3 | 4.5 | 7.4 | 7.8 | 1.55 | 2.05 | 0.4 | M4 | #8 |
| S5 | 5.3 | 5.5 | 8.8 | 9.2 | 1.55 | 2.05 | 0.5 | M5 | #10 |
| S6 | 6.4 | 6.6 | 10.6 | 11 | 1.55 | 2.05 | 0.7 | M6 | — |
| S8 | 8.6 | 8.8 | 13.3 | 13.7 | 2.25 | 2.75 | 1.5 | M8 | 5/16" |
| S10 | 10.5 | 10.9 | 16.4 | 16.8 | 2.25 | 2.75 | 2.2 | M10 | — |
| S12 | 12.8 | 13.2 | 19.3 | 19.7 | 2.25 | 2.75 | 2.9 | M12 | — |
| S16 | 16.8 | 17.2 | 25.2 | 25.6 | 3.15 | 3.65 | 6.7 | M16 | 5/8" |
| S20 | 21.2 | 21.6 | 30.5 | 30.9 | 3.15 | 3.65 | 9.3 | M20 | — |
Les performances des rondelles compensées dépendent principalement de la dureté du matériau : les dentelures doivent être plus dures que la surface de contact afin qu'elles puissent s'enfoncer et maintenir leur morsure.
Remarques sur le traitement de surface :
- Le Dacromet (flocons de zinc-aluminium) est le revêtement préféré pour les rondelles à coin - pas de risque de fragilisation par l'hydrogène, résistance au brouillard salin au-delà de 1 000 h et film mince (généralement 6 à 10 um) qui ne réduit pas sensiblement la profondeur de morsure des dentelures.
- L'oxyde noir/phosphate donne le film le plus fin (1-3 um) et le moins d'effet sur la morsure, mais une résistance à la corrosion limitée - à associer avec de l'huile ou à utiliser à l'intérieur.
- Le dépôt de zinc électrolytique sur les pièces durcies doit être suivi d'une défragmentation. Les pièces durcies absorbent de l'hydrogène pendant le décapage et le placage ; si elle n'est pas chassée, une contrainte de traction soutenue due à la précharge de l'assemblage peut provoquer une rupture retardée (fragilisation par l'hydrogène) - le risque le plus important pour les pièces critiques pour la sécurité.
- La galvanisation à chaud n'est pas recommandée pour les rondelles de précision : une couche de zinc de 40 à 80 µm remplit les vallées de dentelures et réduit considérablement la profondeur de morsure, ce qui réduit considérablement les performances de verrouillage.
Sur quoi se concentre notre inspection :
- Angle de montée de la came- défini par le profil de la matrice et la source de capacité de verrouillage ; mesuré du premier article au dessin.
- Contact face à la caméra- une paire empilée doit être entièrement assise, sans déformation ni points saillants ; un mauvais contact concentre les contraintes et se déforme précocement.
- Géométrie et dureté des dentelures- hauteur de dent constante, pointes de dents intactes, dureté supérieure à la limite inférieure des spécifications de traitement thermique.
- Platitude- le gauchissement affaiblit directement la morsure, donc le frappe après estampage est utilisé pour le contrôler.
- Pas de pièces mixtes- si des rondelles avec un diamètre extérieur ou un angle de came différent entrent dans le même joint, le verrouillage échoue immédiatement. L'emballage par paire et la livraison par lot unique sont donc obligatoires.
Contrôle qualité des processus - six portes
Vérification du matériel entrant :chaque bobine est vérifiée sur l'analyseur d'éléments pour la composition, avec confirmation des documents d'épaisseur, de spécifications et de lot ; les clients peuvent retracer n'importe quel numéro de lot.
Inspection du premier article :les dimensions clés, la géométrie des dents/clips et l'apparence sont vérifiées après chaque configuration avant le lancement de la production continue.
Patrouille en cours :des contrôles de changement de poubelles et une ronde de patrouille toutes les 2-3 heures ; toute anomalie arrête la presse et met en quarantaine les lots en cours et précédents.
Revérification post-traitement :le traitement thermique et le traitement de surface - y compris les travaux externalisés de retour à l'usine - sont revérifiés lot par lot pour la dureté, l'épaisseur du film et l'apparence.
Criblage des pièces finies :inspection visuelle plus tri rapide 100 % manuel selon les besoins, axé sur les défauts esthétiques et les pièces mixtes.
Traçabilité des lots :les numéros de lots/commandes clients sont liés aux lots de matières premières et de production ; les dossiers de qualité sont expédiés avec les marchandises.
Trois étapes de sélection :(1) définissez l'ID à partir de la taille du fil ; (2) définir le type de dentelure et la classe de dureté à partir de la dureté et de la charge de la surface de contact ; (3) définissez le diamètre extérieur et si un onglet est nécessaire à partir de l'enveloppe d'assemblage.
Notes d'installation (veuillez les transmettre à la ligne avec les marchandises) :
- Les deux rondelles doivent être empilées dans des orientations opposées – les cames sont face ensemble, les dentelures tournées vers l’extérieur. Rappelez-vous-en comme suit : une rondelle fait face à la tête du boulon ou à l'écrou, l'autre fait face à la pièce à travailler.
- N'utilisez jamais une seule rondelle et n'empilez jamais une rondelle compensée avec un autre type de rondelle - cela brise le contact avec la face de la came.
- Le couple de serrage peut être légèrement supérieur à la norme, car les dentelures doivent mordre. Restez dans les limites de résistance des boulons et de roulements du matériau de base ; utilisez une rondelle plate comme transition sur des matériaux fins ou mous.
- Réutilisable- tant que les dentelures ne sont pas aplaties et que les faces de came ne présentent aucun affaissement, la paire peut être réutilisée après démontage. Sur les joints à usage intensif, le remplacement lors d'une révision majeure est recommandé.
- Surface de contact- éviter les surfaces trop dures (une couche durcie empêche le mordant) ; garder une rugosité modérée et exempte d’huile lourde ou d’accumulation de revêtement.
Ces questions proviennent d’enquêtes réelles à l’étranger, classées par fréquence. Si votre application n’est pas couverte, envoyez-nous directement le dessin ou les détails de l’application.
Parce que l'action de verrouillage provient du verrouillage par coin des deux faces intérieures de la came. Une seule rondelle ne comporte que des dentelures qui résistent à la rotation mais ne peuvent pas produire un verrouillage unidirectionnel sans l'angle de montée du coin - les performances sont alors comparables à celles d'une rondelle à dents simples. Notre pratique standard consiste à expédier des produits par paires, dans le même lot et avec une orientation correspondante afin que la ligne ne puisse pas les mal associer.
Deux critères : l'intensité des vibrations et la nécessité ou non d'une réouverture du joint. La norme DIN 6797 est suffisante pour les joints de machines générales, électriques et d'appareils. Pour les joints résistants, à hautes vibrations ou critiques pour la sécurité - vent, rails, châssis, matériel de construction - spécifiez une rondelle à coin jumelée DIN 25201. Les joints inspectés selon un calendrier privilégient également les rondelles compensées car elles sont réutilisables.
Les tailles standard sont acceptées dans les quantités de production normales, avec de nombreuses tailles disponibles à partir de 10 000 pièces. Les angles de came ou les matériaux personnalisés nécessitent une révision de l'outillage et du volume. Pour les essais, nous pouvons d'abord fournir des échantillons avec les valeurs de couple recommandées.
Oui. Nous disposons d'une équipe d'outillage interne et pouvons produire des angles de montée de came, des diamètres extérieurs, des diamètres intérieurs, des épaisseurs et des géométries de dentelure personnalisés selon le dessin. Le délai de livraison du prototype dépend de la complexité ; nous confirmons normalement le dessin (DFM) avant de découper la matrice.
Principalement en dureté réalisable. Les SUS304/316 ne peuvent être écrouis que par travail, ils sont donc plus doux que l'acier à ressort trempé et mordent moins efficacement sur les pièces d'accouplement de haute dureté ou sous de lourdes charges. Ils conviennent aux applications à charge modérée et axées sur la corrosion ; pour les travaux intensifs, spécifiez l'acier à ressort trempé avec Dacromet.
Oui, visiblement. Plus le film est épais, plus la pénétration des dentelures est faible et plus le verrouillage est faible. C'est pourquoi nous recommandons le Dacromet ou l'oxyde/phosphate noir et déconseillons la galvanisation à chaud. Lorsqu'un client a besoin d'une forte protection contre la corrosion, nous compensons par une classe de dureté plus élevée ou des dentelures plus hautes.
Les rondelles compensées sont conçues pour être rouvertes et réutilisées. Le critère est de savoir si les dentelures sont visiblement aplaties et si les faces des cames sont affaissées ou déformées. En entretien général, ils peuvent être réutilisés plusieurs fois ; Les emplacements critiques pour la sécurité doivent suivre les spécifications de maintenance du client et être remplacés lors d'une révision majeure.
Le délai de livraison pour les tailles standard est confirmé par rapport au calendrier de production lors de la commande. Les options d'emballage comprennent des sacs par paires (qui empêchent une mauvaise orientation), des sacs comptés et des boîtes de marque privée, avec code-barres et marquage de lot sur demande. Le prix et le délai sont finalement confirmés auprès du contact commercial.
Les rondelles de blocage à coin sont des pièces critiques pour la sécurité. Lorsque vous demandez un devis, veuillez inclure : la taille des boulons et la classe de propriété, le couple de précharge requis, le matériau de la pièce d'accouplement et la dureté de la surface, ainsi que les conditions de service (vibration, température, corrosion). Nous vous recommanderons ensuite un angle de came, un type de denture, un matériau et un revêtement appropriés.
Remarque de contact :Des rondelles de coin standard et personnalisées peuvent être citées selon le dessin ; des dessins, des échantillons et des exemples de rapports d’inspection sont disponibles sur demande. Le prix et le délai de livraison sont sujets à la confirmation finale de la vente.
Ces trois entrées nous suffisent pour confirmer la couverture du moule, le matériau, la finition et la livraison.Les rondelles de blocage personnalisées passent du dessin au prototype à l'aide de matrices internes.
✅ Obtenez un échantillon gratuit !! Contactez-nous aujourd'hui
✅ Nous vous contacterons dans les 24 heures