Matériel
Acier à ressort 65Mn
- Dureté
- HRC 40-48
- Traitement de surface
- Oxyde noir / phosphate / Dacromet / zingage
- Remarques
- Le plus courant ; équilibre le ressort et la morsure
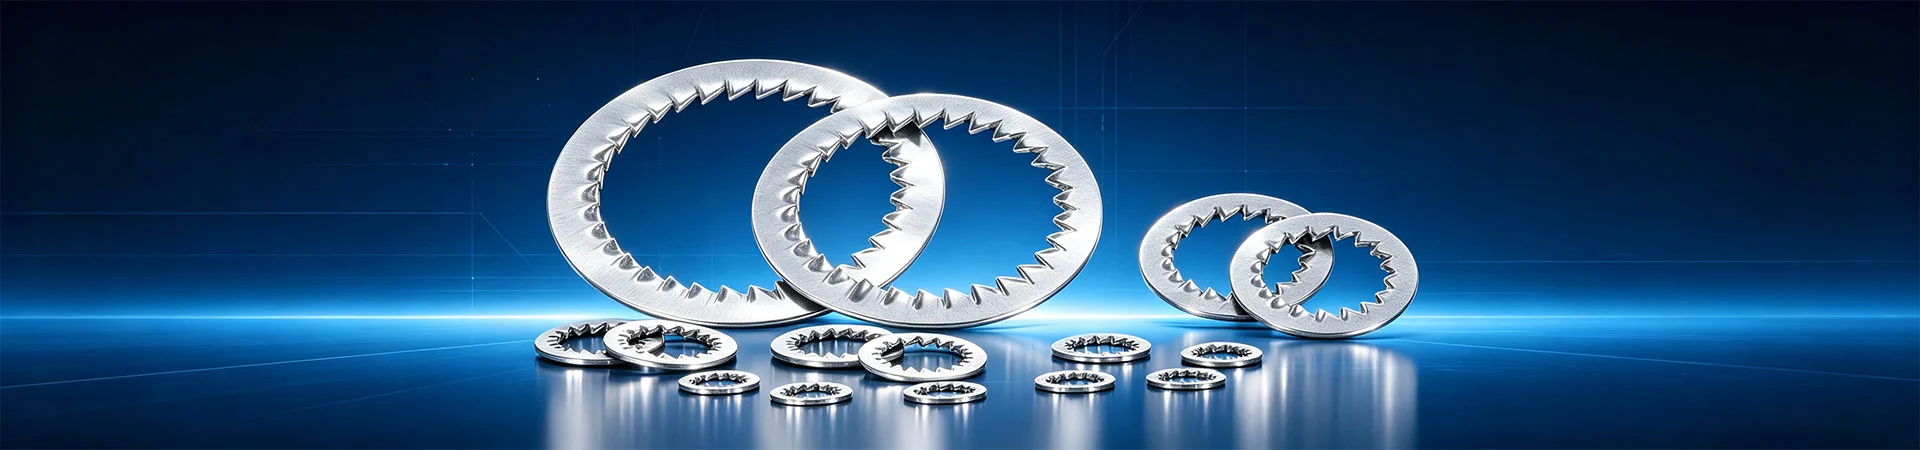
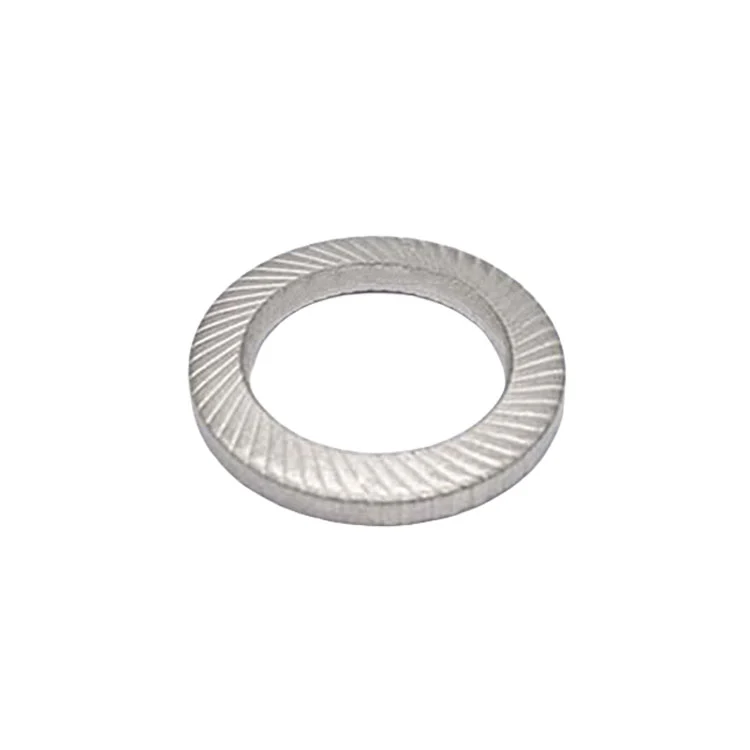
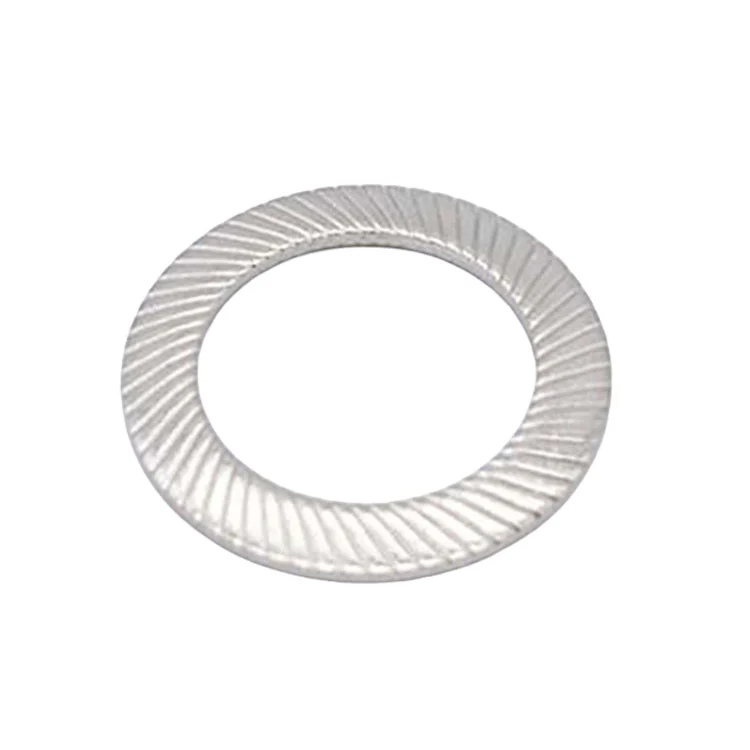
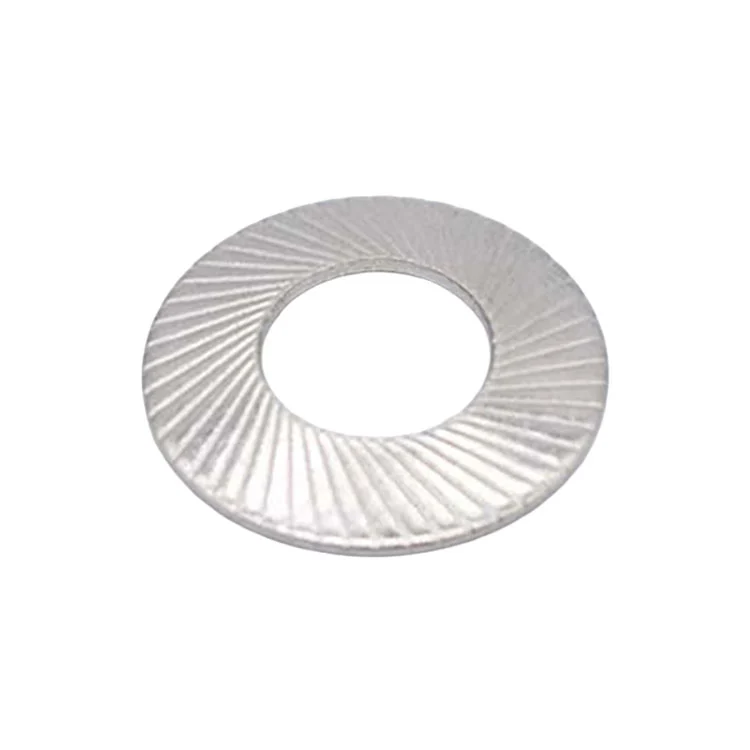
Rondelles de sécurité (DIN 9250), également appelées rondelles coniques dentelées, sont une pièce monobloc : une rondelle plate est formée en une seule opération de presse en forme de cône peu profond (en forme de cuvette) et reçoit des dentelures radiales au niveau de l'alésage ou sur le bord extérieur. Zhenhua soutient la gamme avec des outils internes et30 à 400 tonnesen appuyant sousIATF 16949, fournissant des chaînes automobiles Tier-2/Tier-3 et des programmes d'exportation dans le monde entier.
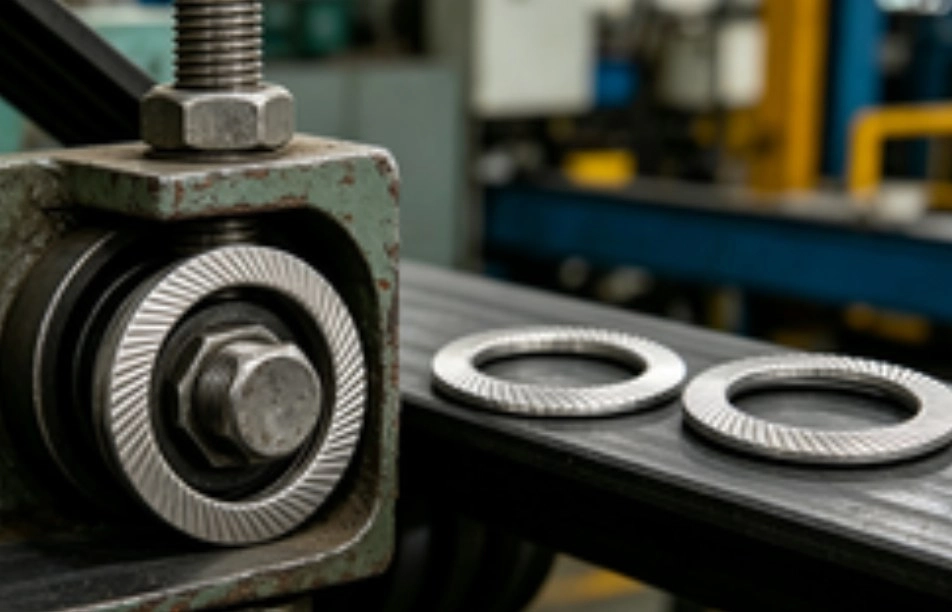
Les rondelles de sécurité (DIN 9250), également appelées rondelles coniques dentelées, sont une pièce monobloc : une rondelle plate est formée en une seule opération de presse en forme de cône peu profond (en forme de cuvette) et reçoit des dentelures radiales au niveau de l'alésage ou sur le bord extérieur.
Le positionnement est précis : il offre à la fois le mordant anti-rotation d'une rondelle dentée et la précharge soutenue d'une rondelle élastique, tout en étant beaucoup plus simple et moins cher qu'une rondelle à coin jumelée (DIN 25201) et ne nécessite aucune orientation lors de l'assemblage. Cela en fait un choix idéal pour les chaînes d'assemblage à grand volume, les petits fils, les feuilles fines et les matériaux plus souples.
Les séries S/VS/L selon DIN 9250 sont ce que les acheteurs doivent distinguer :
| Série | Hauteur du cône (environ) | Personnage | Utilisation typique |
|---|---|---|---|
| S | Faible (environ 0,8-1,2 mm) | Petite souplesse axiale, plus rigide | Joints rigides, métal sur métal, enveloppe étanche |
| CONTRE | Moyen | Équilibre entre conformité et verrouillage | La série la plus générale ; machines et électricité |
| L | Haut (environ 1,5-2,5 mm) | Longue course élastique, forte compensation | Matériaux souples, feuille fine, grand différentiel thermique |
Important:S/VS/L ne doivent jamais être mélangés. L'utilisation de différentes hauteurs de cône dans un même joint produit une précharge incohérente sur les boulons, une répartition inégale de la charge et une possible défaillance précoce des fixations individuelles.
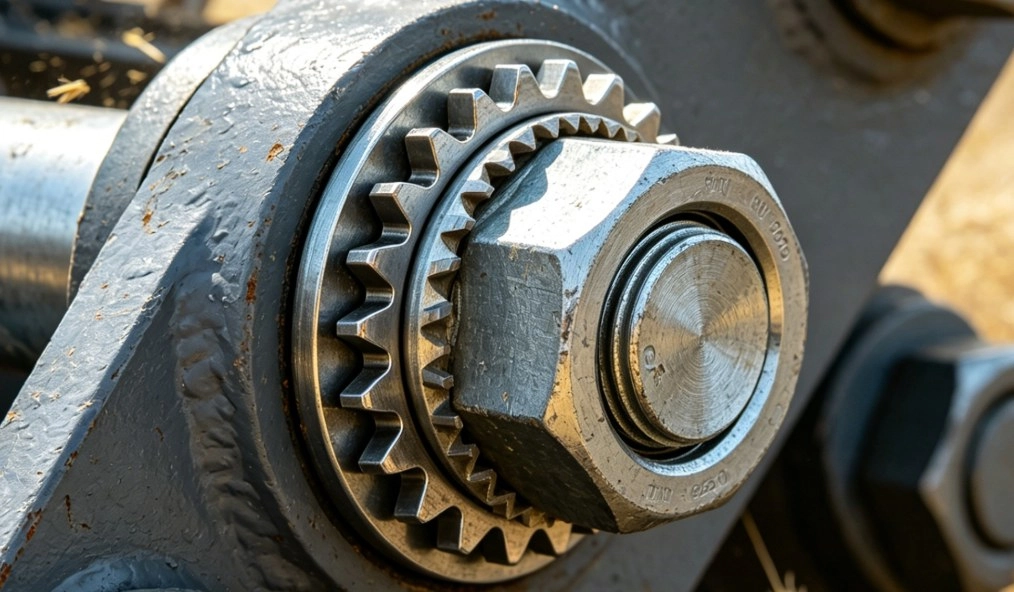
Une rondelle frein de sécurité se verrouille via deux chemins indépendants - et c'est ce qui la différencie des autres rondelles :
Premier chemin : les dents mordent.Les dentelures radiales au niveau de l'alésage s'enfoncent dans la tête du boulon ou la face d'appui de l'écrou et dans la pièce d'accouplement pendant le serrage, créant ainsi une résistance anti-rotation. Cette fonction correspond à une rondelle de blocage dentée et élimine le degré de liberté de rotation.
Deuxième chemin - le cône stocke l'énergie élastique.C’est la vraie distinction. La rondelle est conique à l'état libre ; lors du serrage, le cône s'aplatit, mettant le matériau en déformation élastique et emmagasinant de l'énergie. Tout micro-affaissement ultérieur dû aux vibrations ou aux changements dimensionnels dus aux cycles thermiques est compensé lorsque le cône libère l'énergie stockée, maintenant la tension des boulons dans la plage efficace.
Pourquoi la combinaison est importante.Une rondelle à dents simples (DIN 6797) perd son retour élastique une fois aplatie, de sorte que tout micro-affaissement du joint saigne directement la précharge. Une rondelle élastique simple (DIN 127) n'a pas de dents, elle résiste donc mal à la rotation. La rondelle de blocage de sécurité résout à la fois l'anti-rotation et la rétention de précharge, établissant un bon équilibre entre le coût des pièces et la facilité d'assemblage.
Par rapport à la rondelle compensée jumelée.Une rondelle compensée se verrouille géométriquement et possède le degré de verrouillage le plus élevé, mais doit être jumelée, est sensible à l'orientation et coûte plus cher. Une rondelle frein de sécurité est monobloc, sans orientation et moins chère, adaptée aux assemblages à grand volume. Robuste ou critique pour la sécurité : choisissez une cale. Usage général ou gros volume : choisissez la sécurité. C’est notre recommandation standard.
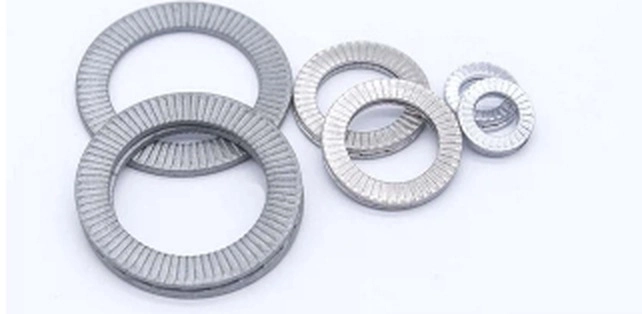
Dispositions de dentelures :
| Type de dentelure | Description | Utilisation typique |
|---|---|---|
| Dents internes | Dents au niveau de l'alésage, mordant la tête du boulon ou la face d'appui de l'écrou | Le plus courant ; boulons à bride et à tête hexagonale |
| Dents externes | Dents sur le bord extérieur, mordant la partie correspondante | Matériaux souples ; protège la zone autour du trou fileté |
| Interne + externe | Dents sur les deux bords pour une morsure bidirectionnelle | Vibrations élevées ; anti-rotation maximale |
| Combinaison d'étanchéité | Rondelle combinée à un joint caoutchouc/EPDM | Verrouillage et étanchéité faciale |
Tailles courantes :basé sur un filetage nominal de M2,5 à M20, les petites tailles (M3-M10) étant la bande d'application la plus dense. ID, OD, épaisseur et hauteur du cône sont conformes à la norme DIN 9250 ou au dessin du client.
Dimensions en pouces et spéciales :Les séries UNC/UNF, les ID/OD non standard (par exemple pour correspondre à une face de bride) et les diamètres extérieurs élargis (pour étendre la zone d'appui) peuvent tous être construits selon le dessin.
Liste de contrôle de confirmation de commande :(1) série (S/VS/L); (2) type de dentelure (interne/externe/les deux) ; (3) si l'ID doit être classé en fonction de la tolérance des boulons ; (4) traitement de surface ; (5) un seul lot de production par commande – la cohérence de la hauteur du cône détermine la cohérence de la précharge.
*Toutes les mesures en millimètres (mm)*
| TAILLE | d1 | d2 | s | h | kg/1000 pièces | Pour vis de | ||
|---|---|---|---|---|---|---|---|---|
| min | maximum | mm | pouce | |||||
| S1.6 | 1.7 | 3.2 | 0.35 | 0.38 | 0.60 | 0.013 | 1.6 | — |
| S2 | 2.2 | 4 | 0.35 | 0.39 | 0.60 | 0.021 | 2 | — |
| S 2,5 | 2.7 | 4.8 | 0.45 | 0.49 | 0.90 | 0.039 | 2.5 | — |
| S3 | 3.2 | 5.5 | 0.45 | 0.51 | 0.90 | 0.049 | 3 | 3/8" |
| S 3,5 | 3.7 | 6 | 0.45 | 0.52 | 0.90 | 0.055 | 3.5 | — |
| S4 | 4.3 | 7 | 0.5 | 0.59 | 1.00 | 0.085 | 4 | 5/32" |
Les rondelles de sécurité exigent à la fois élasticité et trempabilité : le cône doit rebondir après avoir été aplati et les dents doivent être suffisamment dures pour mordre.
Remarques sur le traitement de surface :
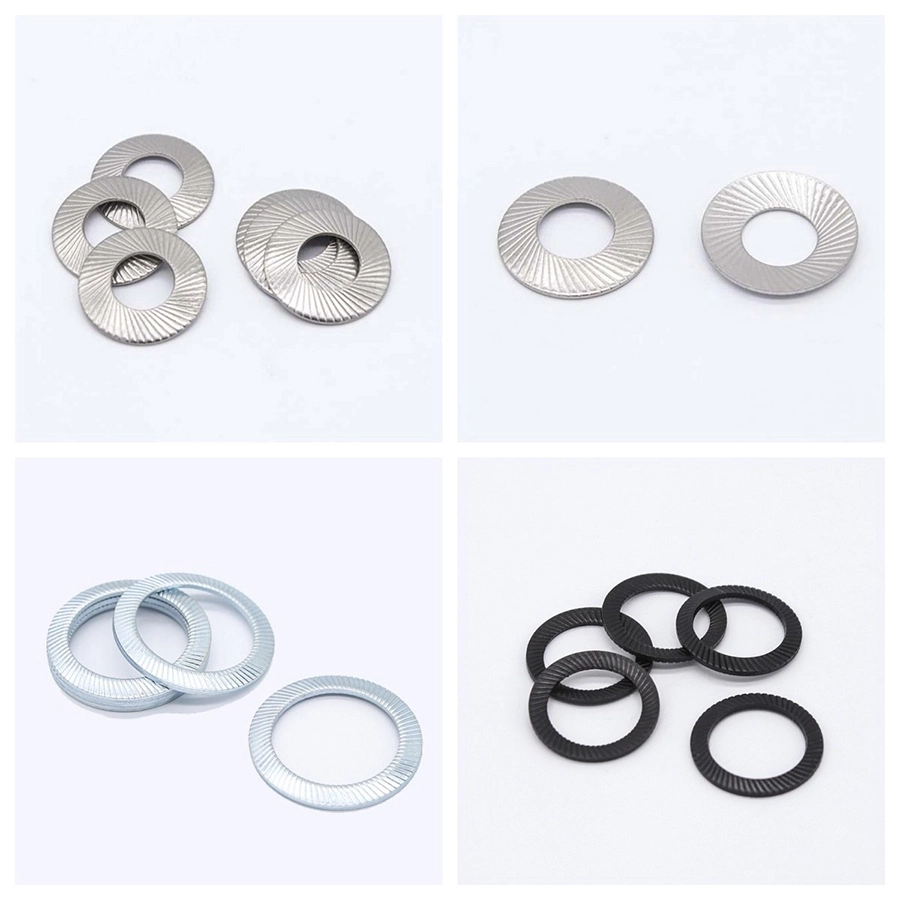
- Dacromet / paillettes de zinc-aluminium : meilleure protection contre la corrosion sans risque de fragilisation par l'hydrogène - le revêtement privilégié pour les rondelles de sécurité trempées. Un film mince (6 à 10 um) ne réduit pas de manière significative la morsure dentaire.
- Oxyde noir/phosphate : film le plus fin (1-3 um) et effet le moins important sur la géométrie dentaire ; résistance modérée à la corrosion, convient à l’intérieur ou en présence d’huile.
- Zingage : faible coût, bel aspect, mais les pièces durcies doivent être désfragilisées. Les rondelles de sécurité sont soumises à des contraintes de traction prolongées, c'est pourquoi une rupture retardée due à la fragilisation par l'hydrogène constitue un risque réel. C'est pourquoi nous insistons sur la défragilisation des pièces durcies.
- La galvanisation à chaud n'est pas recommandée : une épaisse couche de zinc remplit les vallées de dentelures, réduisant la profondeur de morsure et affaiblissant fortement les performances de verrouillage.
Sur quoi se concentre notre inspection :
- Hauteur du cône et sa consistance- la dimension la plus importante de cette pièce. Il définit le déplacement élastique et la force de retour élastique, et une large dispersion au sein d'un lot provoque directement une précharge installée incohérente. Nous échantillonnons la hauteur du cône lot par lot et enregistrons la distribution.
- Intégrité des dentelures- hauteur de dent constante, sans pointes ébréchées ni bavures ; une dent manquante crée une tache aveugle dans la morsure.
- Dureté- doit satisfaire à la fois « les dents peuvent mordre » et « le cône peut rebondir » ; trop dur est cassant, trop mou aplatit les dents.
- Pas de pré-aplatissement- les pièces finies doivent rester coniques. S'ils sont aplatis lors de l'emballage ou du transport (par exemple à cause du poids empilé), l'élasticité est déjà épuisée et ils ne reprendront pas leur forme après l'assemblage.
Modes de défaillance courants :
- Aplati sans retour élastique- généralement matériau trop dur, fragilisation après traitement thermique, ou pièces écrasées pendant le transport.
- Les dents se sont effondrées- dureté insuffisante ou couple de serrage bien supérieur à la valeur de conception.
- Précharge incohérente- large dispersion en hauteur de cône dans le lot, ou S/VS/L en mélange sur la ligne.
- Fracture retardée- pièces durcies plaquées sans défragmentation, se dégradant des heures ou des jours après l'assemblage sous une charge de traction soutenue. C’est l’échec le plus dangereux et le plus facilement négligé.
Contrôle qualité des processus - six portes
Vérification du matériel entrant :chaque bobine est vérifiée sur l'analyseur d'éléments pour la composition, avec confirmation des documents d'épaisseur, de spécifications et de lot ; les clients peuvent retracer n'importe quel numéro de lot.
Inspection du premier article :les dimensions clés, la géométrie des dents/clips et l'apparence sont vérifiées après chaque configuration avant le lancement de la production continue.
Patrouille en cours :des contrôles de changement de poubelles et une ronde de patrouille toutes les 2-3 heures ; toute anomalie arrête la presse et met en quarantaine les lots en cours et précédents.
Revérification post-traitement :le traitement thermique et le traitement de surface - y compris les travaux externalisés de retour à l'usine - sont revérifiés lot par lot pour la dureté, l'épaisseur du film et l'apparence.
Criblage des pièces finies :inspection visuelle plus tri rapide 100 % manuel selon les besoins, axé sur les défauts esthétiques et les pièces mixtes.
Traçabilité des lots :les numéros de lots/commandes clients sont liés aux lots de matières premières et de production ; les dossiers de qualité sont expédiés avec les marchandises.
Logique de sélection :fixez d'abord la taille du filetage, puis choisissez la série en fonction de la rigidité des joints - les joints rigides métal sur métal prennent S ou VS ; des tôles fines, des matériaux souples ou des joints à différentiel thermique important prennent L (longue course élastique, forte compensation). Pour des vibrations élevées, spécifiez la disposition des dentelures internes et externes pour une anti-rotation maximale.
Remarques sur l'installation :
- Orientation:sur une rondelle à dents internes, la face dentelée va vers la tête du boulon ou la face d'appui de l'écrou ; sur une rondelle à dents externes, elle se dirige vers la pièce d'accouplement. L’inverser affaiblit la morsure.
- Couple :doit être suffisant pour aplatir le cône - cela fait partie de l'intention de conception. Un sous-couple laisse le cône non aplati, aucune élasticité n'est établie et les performances de verrouillage chutent fortement.
- Pièce unique uniquement :la rondelle de sécurité est conçue pour être utilisée seule. Ne l'empilez jamais avec un autre type de rondelle, car cela briserait le contact avec la face du cône.
- Réutilisabilité :les rondelles de blocage de sécurité ne sont pas destinées à être réutilisées. Après le retrait, le cône peut avoir pris un jeu permanent et perdu son retour élastique, et les marques de morsure existantes réduisent l'adhérence sur la deuxième installation. Il s'agit d'une division claire du travail par rapport à la rondelle compensée réutilisable.
- Surface de contact :éviter une couche dure durcie en surface ; la surface doit être propre, sans accumulation de revêtement épais, sinon les dents ne peuvent pas mordre.
Ces questions proviennent d’enquêtes réelles à l’étranger, classées par fréquence. Si votre application n’est pas couverte, envoyez-nous directement le dessin ou les détails de l’application.
La principale différence réside dans le cône. La norme DIN 6797 est plate : les dents résistent à la rotation mais il n'y a pas d'élasticité. La rondelle de sécurité (DIN 9250) est de forme conique, de sorte que le serrage stocke de l'énergie dans le cône qui compense en permanence la perte de précharge. En bref : une rondelle dentaire résiste à la rotation ; une rondelle de sécurité résiste à la rotation et maintient la précharge.
Par la rigidité de l'articulation. Les joints rigides métal sur métal prennent S (cône bas) ou VS (cône moyen). Les tôles fines, les matériaux souples ou les joints à différentiel thermique important prennent L (cône haut, course élastique longue). VS est la valeur par défaut habituelle pour les machines générales et les travaux électriques.
Non. Différentes hauteurs de cône signifient des déplacements élastiques différents ; les mélanger dans un seul joint crée une précharge incohérente sur les boulons et une répartition inégale de la charge. Nous expédions spécifiquement à partir d’un seul lot de production afin que les clients évitent cela.
Non recommandé. Le cône est aplati lors du premier assemblage et peut prendre un jeu permanent après le retrait, réduisant ainsi le retour élastique ; les marques de morsure existantes affaiblissent également l'adhérence sur une deuxième installation. Lorsqu'un joint est ouvert à plusieurs reprises, nous recommandons plutôt la rondelle de blocage réutilisable (DIN 25201).
Parce que la hauteur du cône définit directement le déplacement élastique et la force de retour élastique. Une grande dispersion au sein d'un lot produit une précharge visiblement différente d'un boulon à l'autre, qui, sous vibration, se manifeste par le desserrage individuel des boulons en premier. Nous échantillonnons la hauteur du cône lot par lot et conservons les enregistrements de distribution.
C’est le cas. Plus le film est épais, plus la morsure est superficielle. Nous recommandons le Dacromet (bonne résistance à la corrosion, pas de fragilisation par l'hydrogène, film mince) ou l'oxyde noir/phosphate (film le plus fin), et nous déconseillons la galvanisation à chaud. Si le zingage est spécifié, les pièces durcies doivent être désfragilisées pour éviter une fracture retardée.
La plupart des tailles standards sont acceptées à partir de 10 000 pièces, avec des minimums plus petits sur les petites tailles à grand tirage. Les dentelures personnalisées, les hauteurs de cône ou les matériaux nécessitent une révision de l'outillage et du volume. Le délai de livraison est confirmé par rapport au calendrier lors de la commande.
Oui. Notre équipe d'outillage interne peut produire des ID, des diamètres extérieurs, des épaisseurs, des nombres de dents, des formes de dents et des hauteurs de cône personnalisés jusqu'au dessin, et nous pouvons travailler en arrière depuis la précharge requise jusqu'à une hauteur de cône et une dureté de matériau appropriées. Nous confirmons normalement un dessin DFM avant de découper la matrice.
Une rondelle frein de sécurité ressemble à une pièce de base, mais dans le cas d'un assemblage en grand volume, la cohérence de sa hauteur de cône et la stabilité du lot déterminent le résultat de l'assemblage. Lorsque vous demandez un devis, veuillez inclure : la taille du filetage, la série requise (S/VS/L), les exigences de dentelure, le matériau et l'épaisseur de la pièce d'accouplement, ainsi que le couple d'assemblage requis.
Remarque de contact :Les séries standard S/VS/L et les tailles non standard peuvent être citées ; Des rapports d’inspection de la géométrie des dents et de la hauteur du cône sont disponibles sur demande. Le prix et le délai de livraison sont sujets à la confirmation finale de la vente.
Ces trois entrées nous suffisent pour confirmer la couverture du moule, le matériau, la finition et la livraison.Les rondelles de sécurité personnalisées passent du dessin au prototype à l'aide de matrices internes.
✅ Obtenez un échantillon gratuit !! Contactez-nous aujourd'hui
✅ Nous vous contacterons dans les 24 heures